LM Weld HH · LM Weld · LM Weld Pro · LM Weld Pro Industry
KISA YANIT
Bu sistem ne için?
Metal birleştirme ve lokal onarım için malzeme, erişim ve birleşim geometrisine uygun lazer kaynak çözümü. Malzemeyi, et kalınlığını ve birleşim tipini (alın, bindirme, köşe) birlikte inceliyoruz. Kaynak gücü ve hızı bu üçüne göre belirlenir: ince sacı delen bir ayar kalın parçada yetersiz nüfuziyet bırakabilir.
Birleşim geometrisi
Alaşım uyumluluğu
Isıl etki kontrolü
Koruyucu kabin ve güvenlik
MODELLER
Bu gruptaki makinelerimiz
Güç ve donanım, numune testindeki sonuca göre belirlenir. Güç seçenekleri, model ailesinin sunulan versiyonlarıdır.
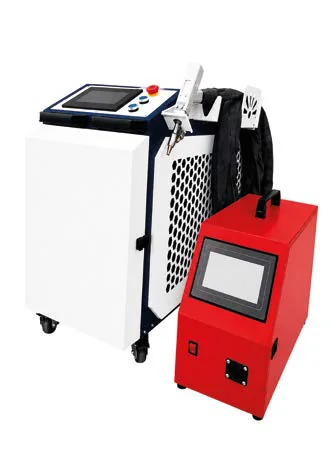
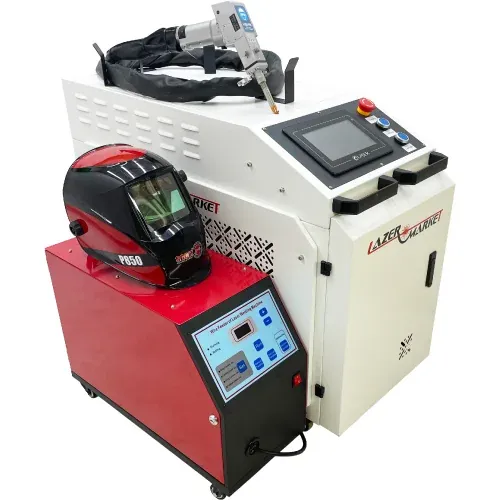
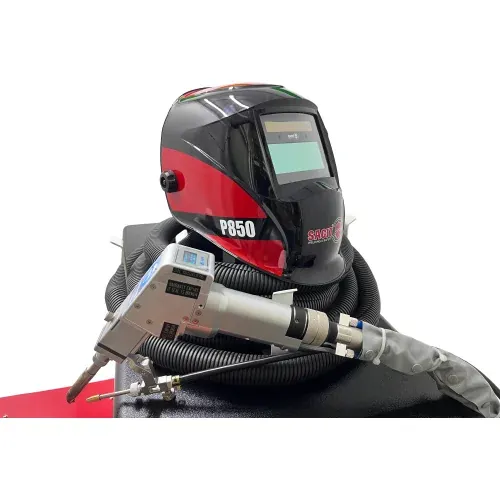
El tipi fiber lazer kaynak
LM Weld HH
Güç seçenekleri1500 · 2000 · 3000 W
10 m fiber kablolu el tipi kaynak kafası, çift wobble modu ve tel besleme. Büyük ve erişimi zor parçalarda kaynak için.
Paslanmaz ve alüminyum sac, profil birleştirme
Atölyede ve sahada el ile kaynak
Kalın kesitli, çok pasolu ağır kaynak işleri ayrıca değerlendirilir.
Örnek işler
Teknik özellikler
Lazer
Fiber, 1064 nm, sürekli; M² ≤1,3
Fiber kablo
10 m
Işın çapı
50 / 100 / 200 µm
Kaynak kafası
Çift wobble modu; tel besleme ünitesi
Besleme / tüketim
220 V AC (1500 / 2000 W) · 380 V AC (3000 W) · ≤6000 W
Ölçü / ağırlık
884×463×662 mm · 150 kg
Soğutma
Su soğutma
Garanti
2 yıl
Kaynak: Lazer Market 2026 katalogu ve ürün broşürleri. Ulaşılan hız ve sonuç ürüne göre değişir; numune testinde ölçülür.
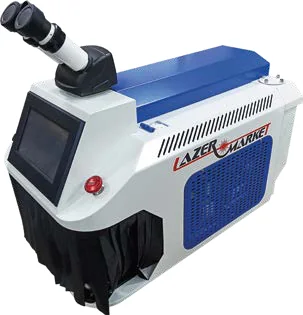
Masaüstü nokta lazer kaynak
LM Weld
Güç seçenekleri200 W
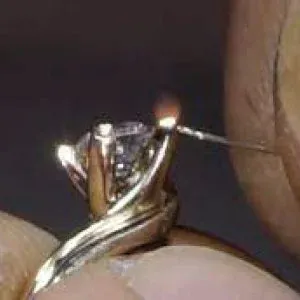
Mikroskop ve 7" ekranlı Nd:YAG nokta kaynak. Altın ve gümüş tamirinde kararma bırakmadan kaynak için.
Kuyumculukta takı tamiri
Küçük atölyede masaüstü kullanım
Teknik özellikler
Lazer
Nd:YAG, 1064 nm, 200 W
Maksimum enerji
60 J
Atım frekansı / genişliği
1–50 Hz · 1–20 ms
Işın çapı
0,3–3 mm ayarlı
Görüş
10× zoom mikroskop ve 7" dokunmatik CCD ekran
Konumlama hassasiyeti
±0,02 mm
Besleme / tüketim
220 V AC · ≤6000 W
Soğutma
Su döngülü hava soğutma
Garanti
2 yıl
Kaynak: Lazer Market 2026 katalogu ve ürün broşürleri. Ulaşılan hız ve sonuç ürüne göre değişir; numune testinde ölçülür.
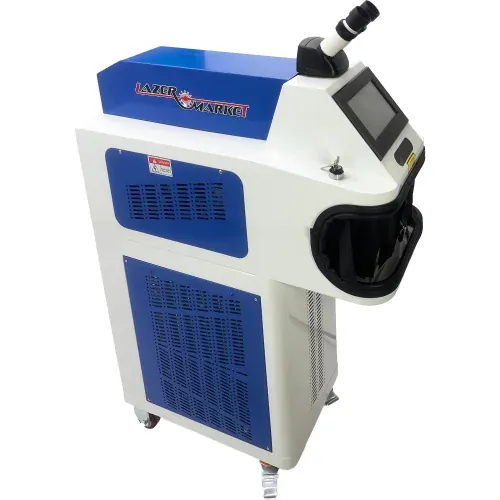
Dikey gövdeli nokta lazer kaynak
LM Weld Pro
Güç seçenekleri230 W
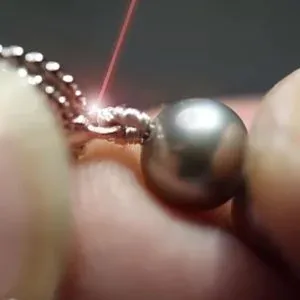
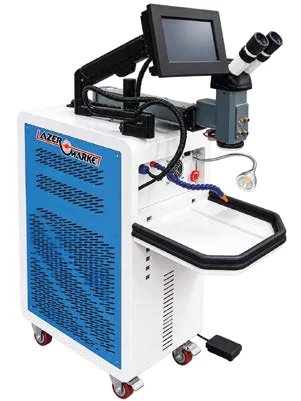
LM Weld'in daha güçlü, tekerlekli dolap gövdeli sürümü; mikroskop ve 7" ekranla takı tamiri.
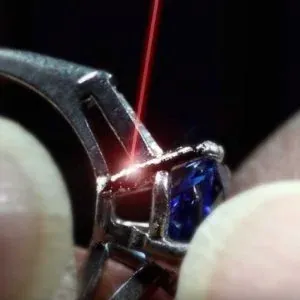
Kuyumculukta taş yuvası, zincir ve yüzük onarımı
Küçük hassas metal parçalar
Örnek işler
Teknik özellikler
Lazer
Nd:YAG, 1064 nm, 230 W
Maksimum enerji
90 J
Atım frekansı / genişliği
1–50 Hz · 1–20 ms
Işın çapı
0,3–3 mm ayarlı
Görüş
10× zoom mikroskop ve 7" dokunmatik CCD ekran
Konumlama hassasiyeti
±0,02 mm
Besleme / tüketim
220 V AC · ≤7000 W
Soğutma
Su döngülü hava soğutma
Garanti
2 yıl
Kaynak: Lazer Market 2026 katalogu ve ürün broşürleri. Ulaşılan hız ve sonuç ürüne göre değişir; numune testinde ölçülür.
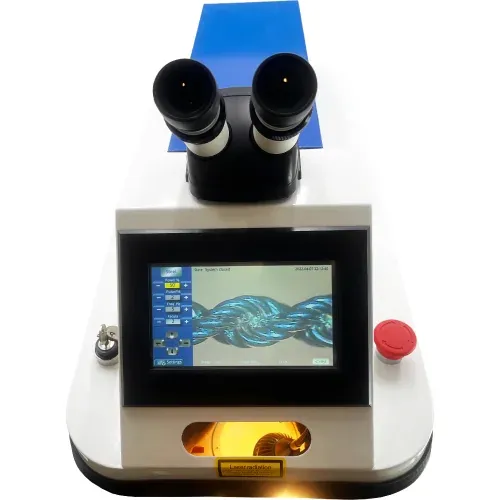
Endüstriyel mikro lazer kaynak
LM Weld Pro Industry
Güç seçenekleri230 W
Kollu ekran ve mikroskoplu endüstriyel sürüm. Isıyı dar alanda tutarak medikal parça, ince yay ve tel gibi küçük parçalarda kontrollü kaynak yapar.
Medikal parça ve implant bileşenleri
İnce yay, tel ve küçük endüstriyel parçalar
Teknik özellikler
Lazer
Nd:YAG, 1064 nm, 230 W
Maksimum enerji
90 J
Atım frekansı / genişliği
1–50 Hz · 1–20 ms
Işın çapı
0,3–3 mm ayarlı
Görüş
10× zoom mikroskop ve 7" dokunmatik CCD ekran
Konumlama hassasiyeti
±0,02 mm
Besleme / tüketim
220 V AC · ≤7000 W
Soğutma
Su döngülü hava soğutma
Garanti
2 yıl
Kaynak: Lazer Market 2026 katalogu ve ürün broşürleri. Ulaşılan hız ve sonuç ürüne göre değişir; numune testinde ölçülür.
GERÇEK UYGULAMALAR
Atölyemizden ve sahadan örnekler
Lazer Market arşivinden; müşterilerimiz için yaptığımız numune ve işler.
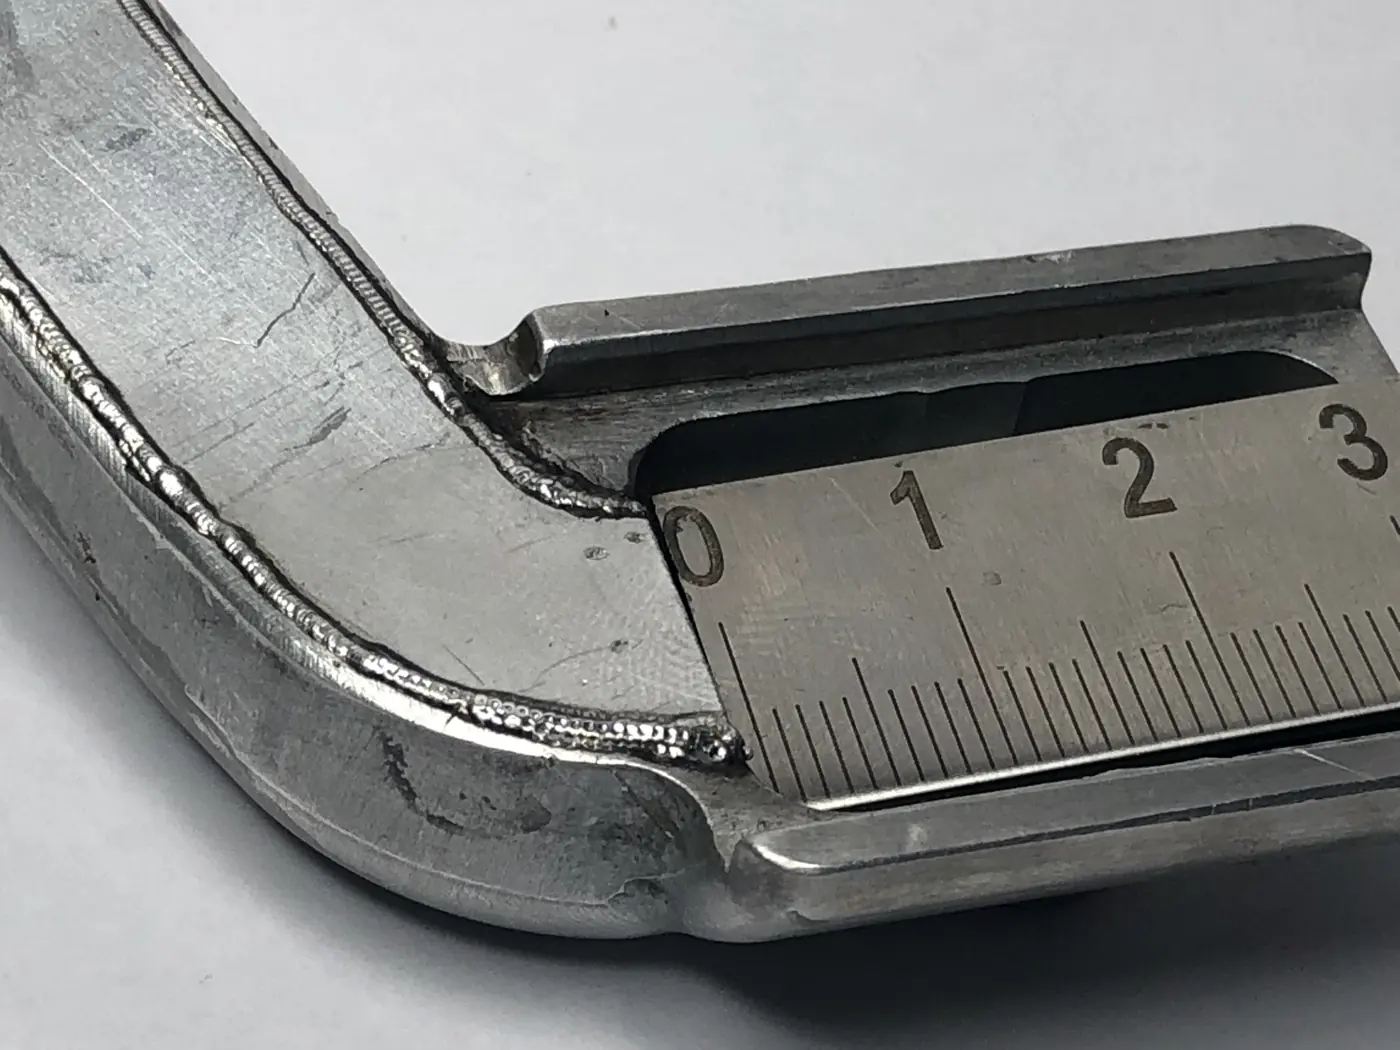
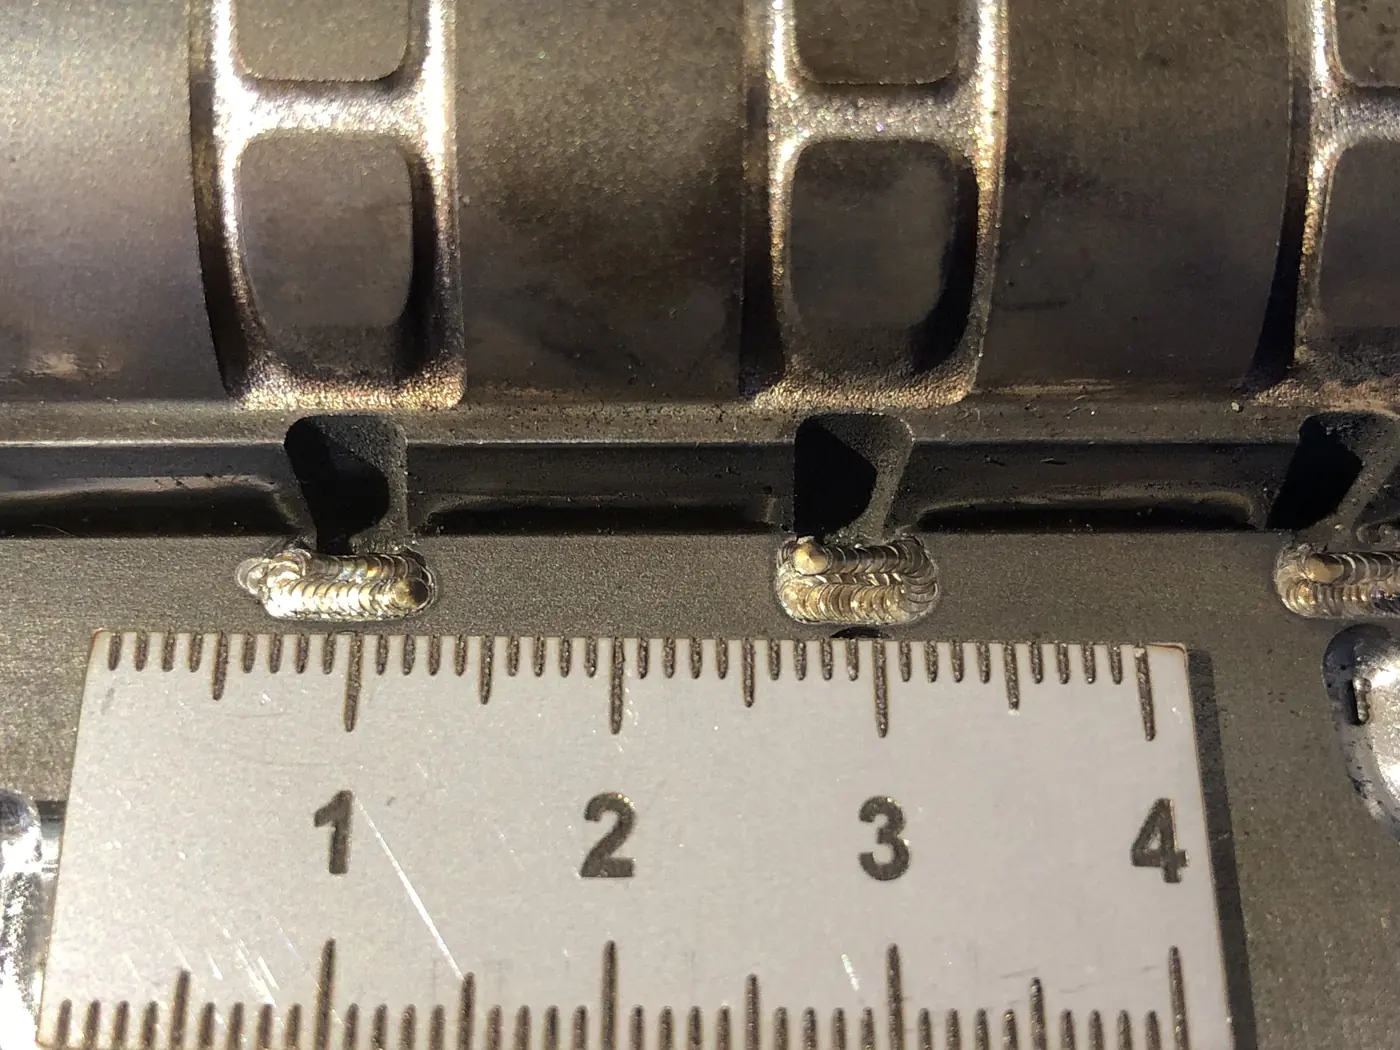
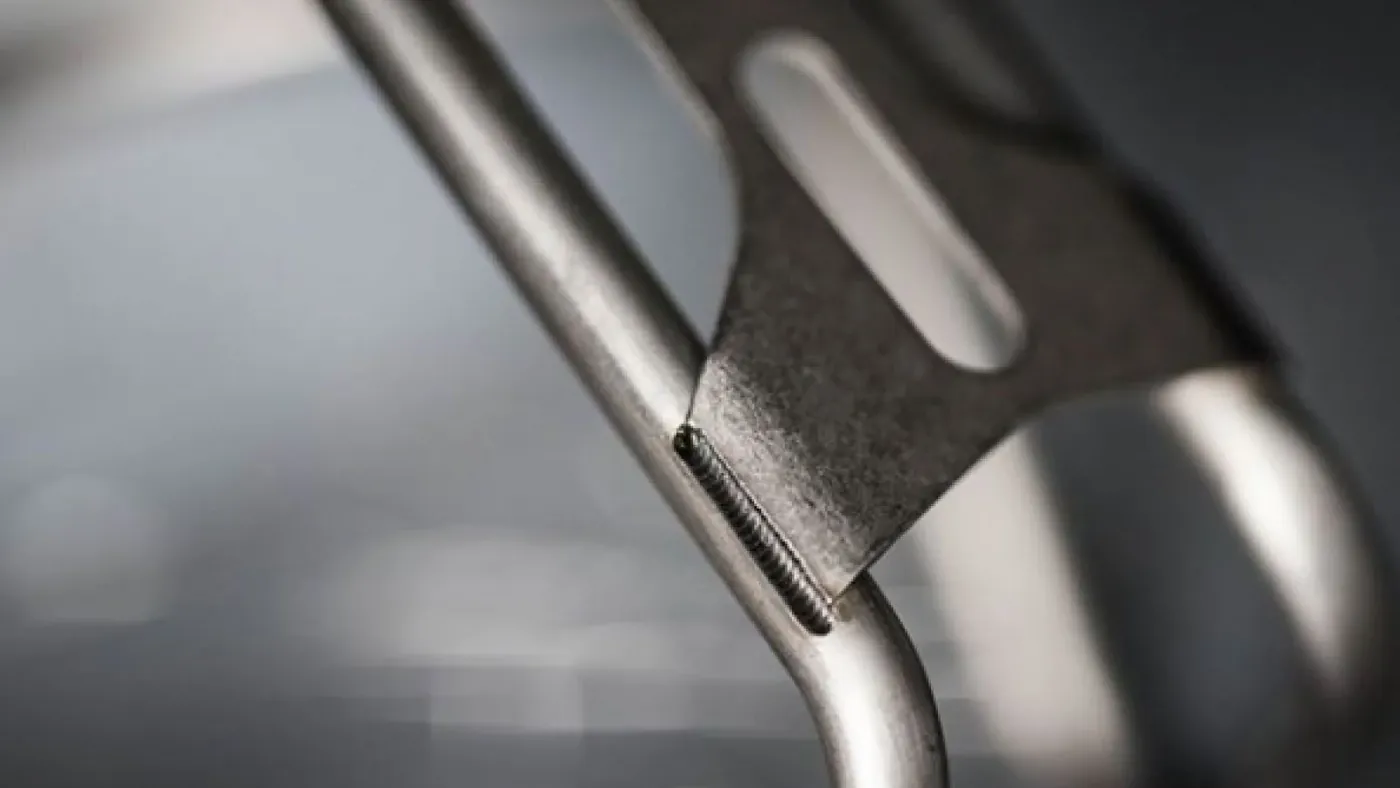
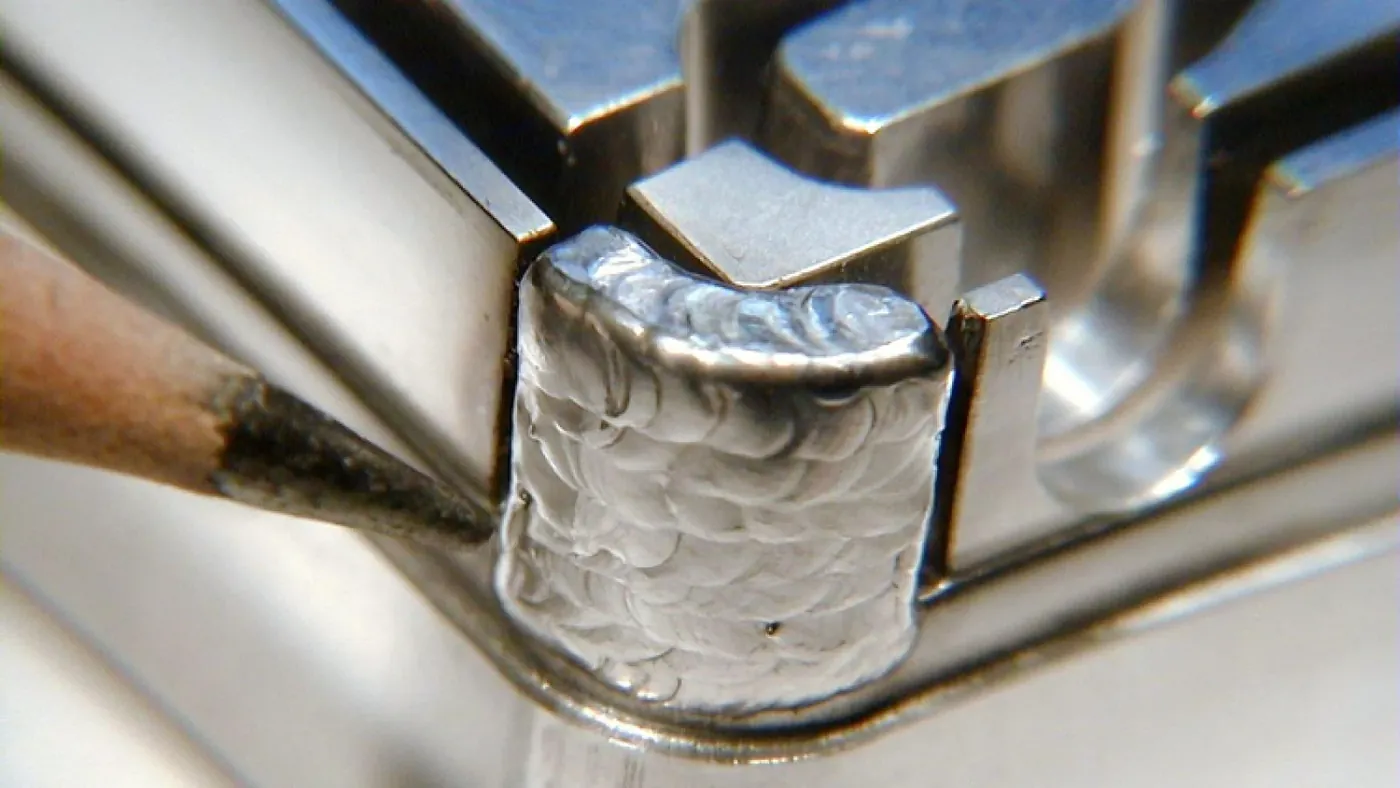
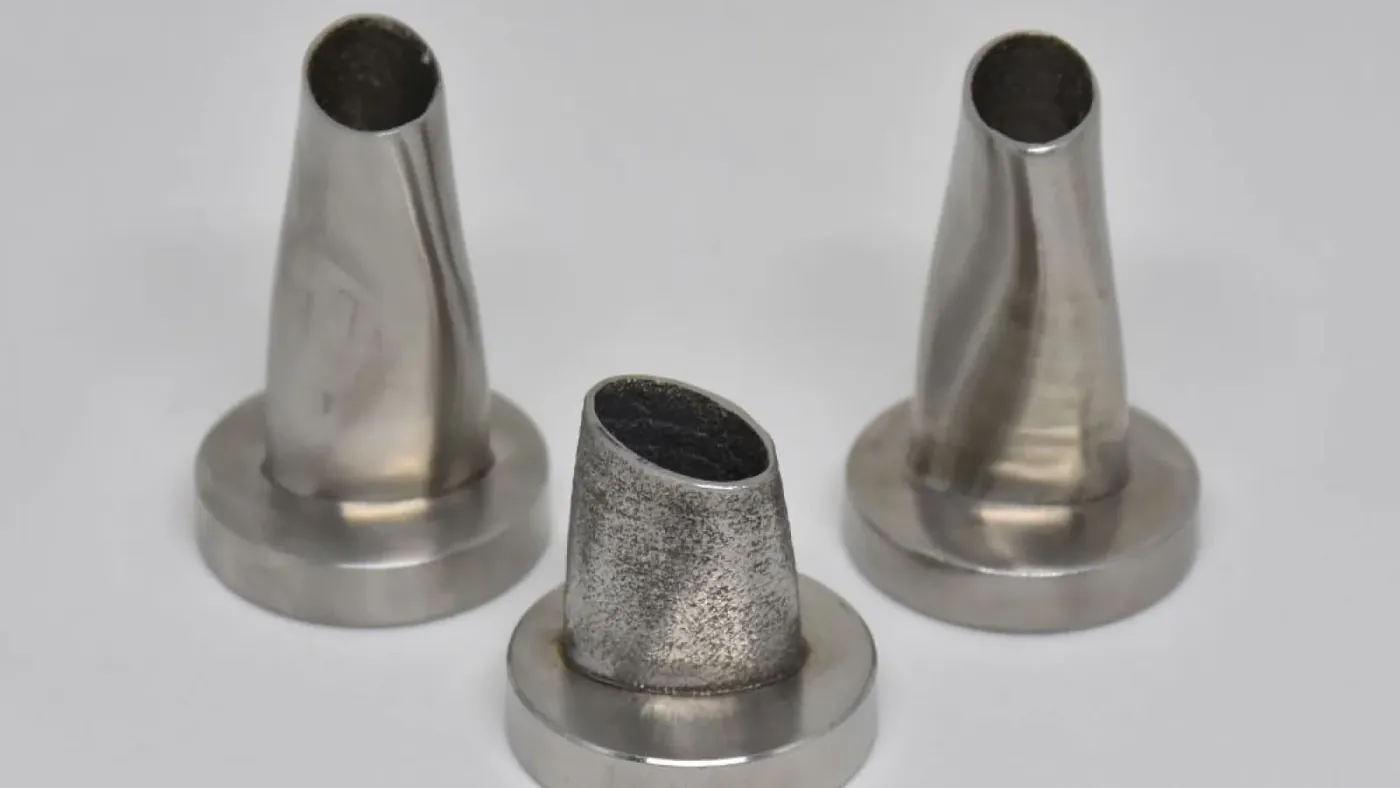
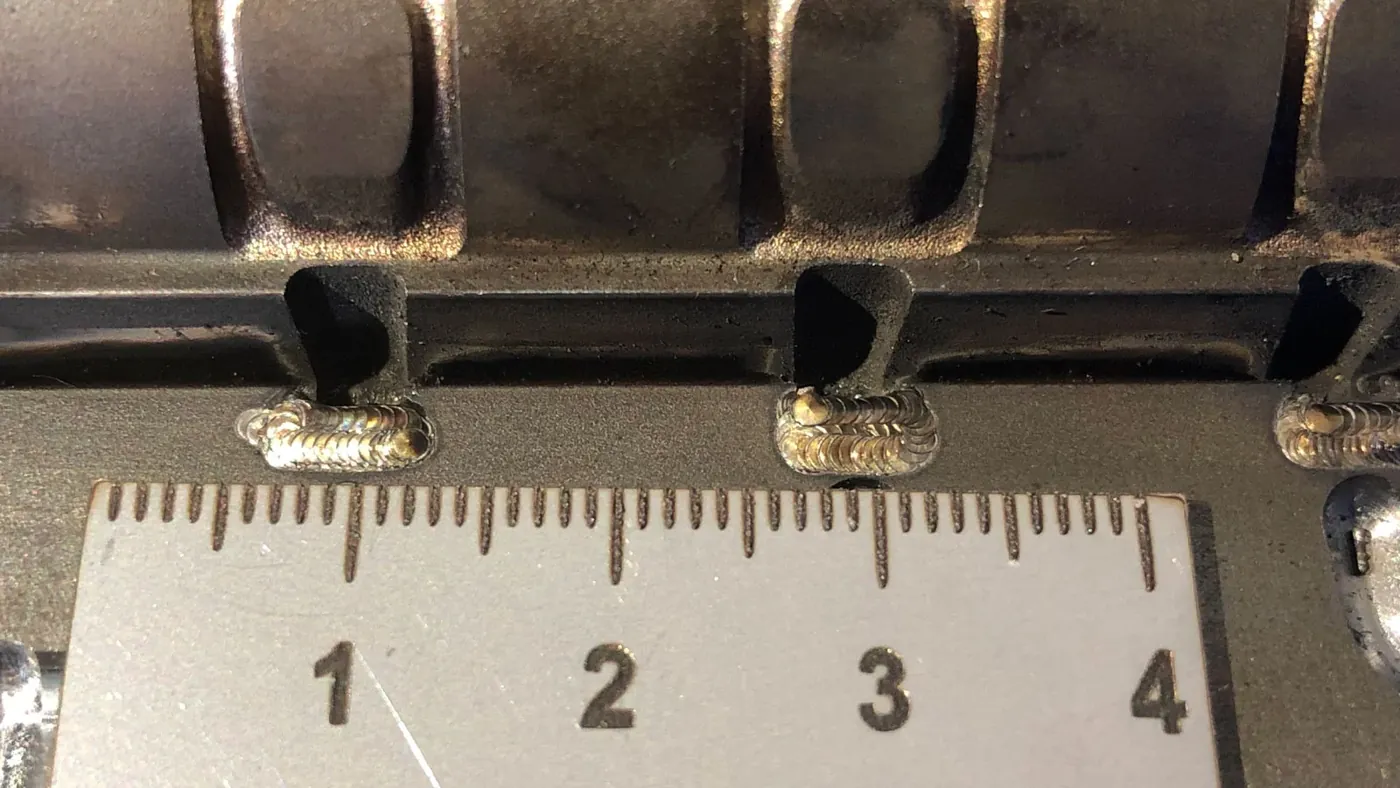
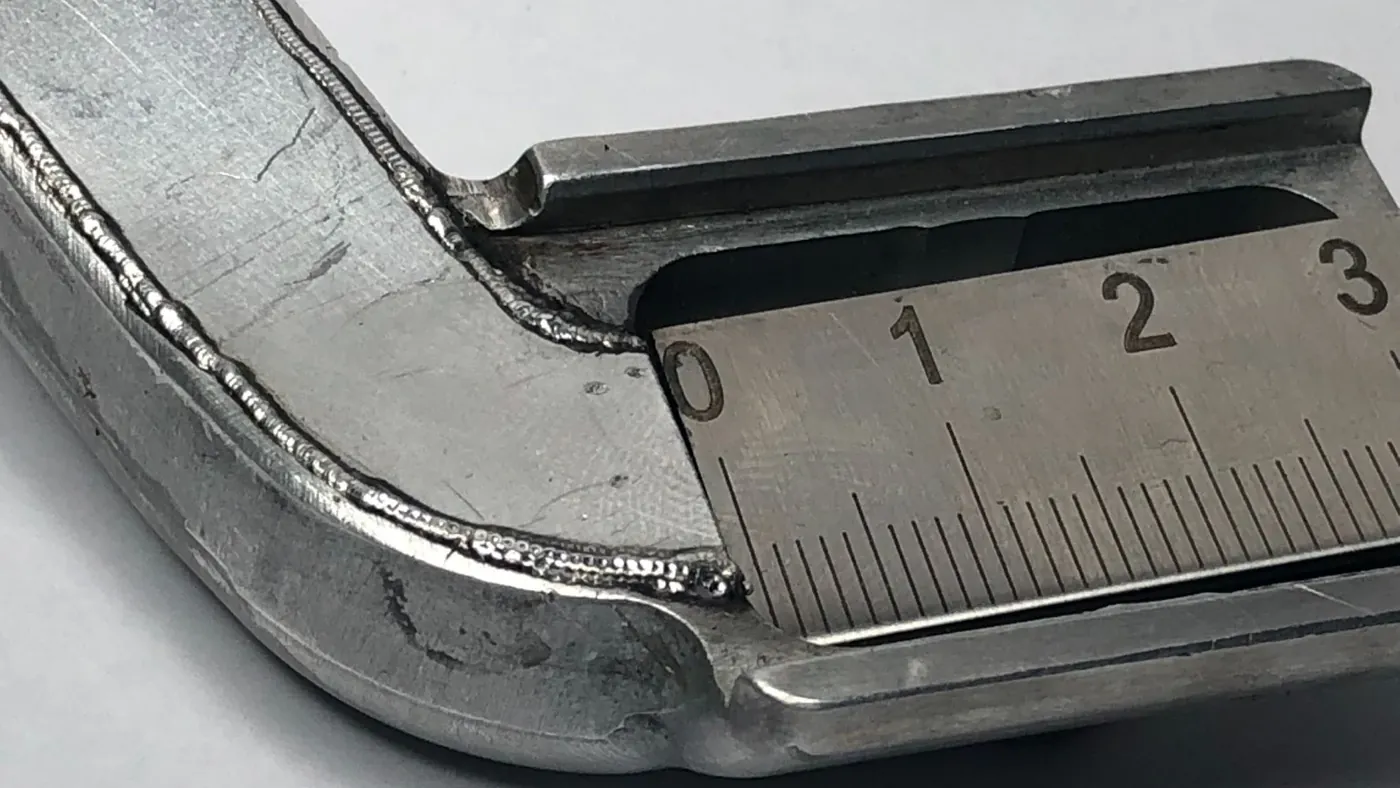
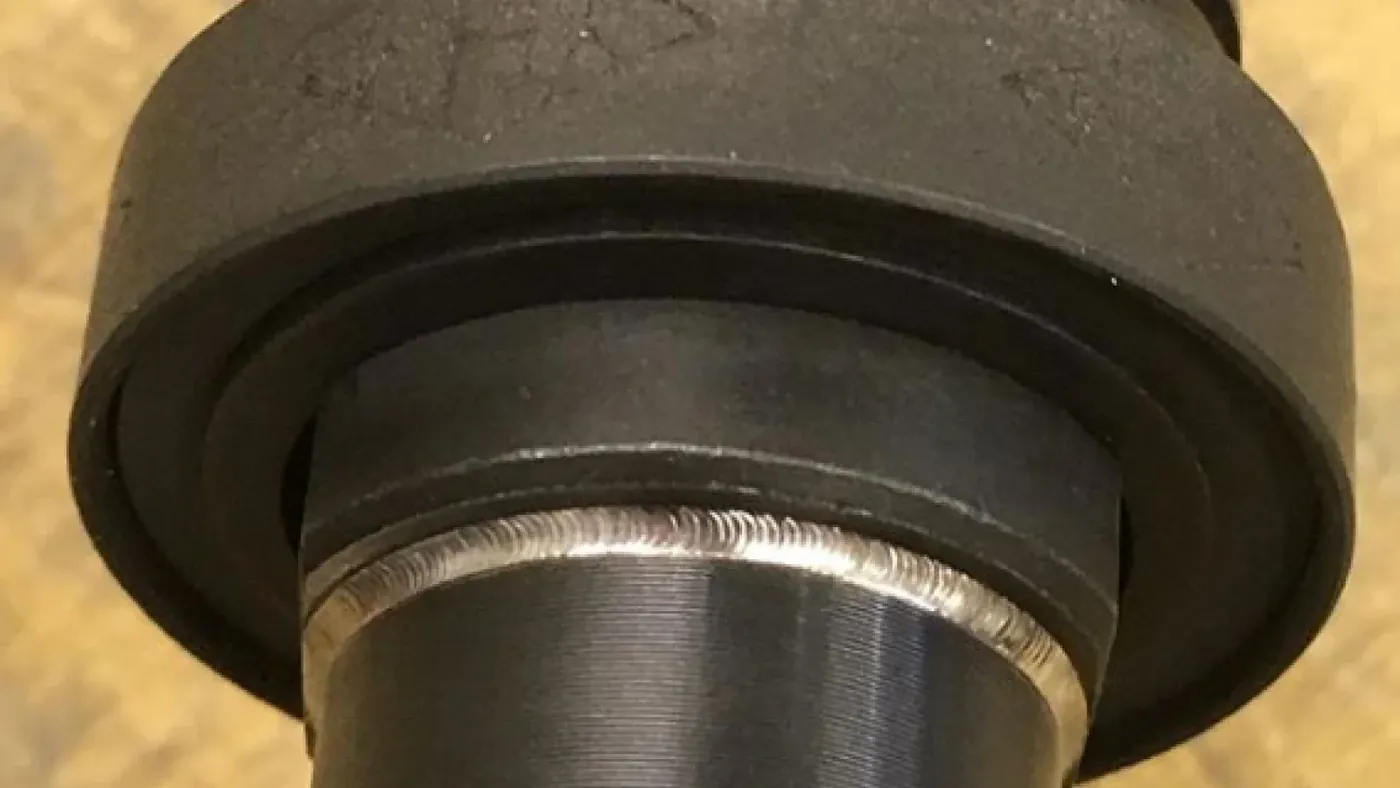
Alüminyum profil köşesinde lazer kaynak dikişi, cetvelliKalıp parçasında lazer kaynak dolgusu, cetvelliPaslanmaz boru birleşiminde lazer kaynak dikişiKöşe birleşiminde lazer kaynak dikişiPaslanmaz konik parçalarda lazer kaynakSac parçada lazer kaynak dikişleri, cetvelleBükülmüş profil köşesinde lazer kaynak, cetvelleSilindirik parçada çevresel lazer kaynak
TEKNİK DEĞERLENDİRME
Doğru sonuç, doğru koşullarla.
01
Malzemeyi, et kalınlığını ve birleşim tipini (alın, bindirme, köşe) birlikte inceliyoruz. Kaynak gücü ve hızı bu üçüne göre belirlenir: ince sacı delen bir ayar kalın parçada yetersiz nüfuziyet bırakabilir.
02
Tel gerekip gerekmediğini, koruyucu gazı ve kaynak kafasının parçaya erişimini kendi parçanız üzerinde deneyerek belirliyoruz. Birleşimde boşluk varsa tel, dolgu ve dikiş görünümü için belirleyicidir.
03
Isı girdisini, çarpılmayı ve dikişin arka yüzünü deneme kaynağında kontrol ediyoruz. Makineyle birlikte soğutma ünitesi (chiller), koruyucu cam stoku ve lazer güvenliğine uygun çalışma alanı da planlanır.
Teknik seçim kriterleri
Lazer kaynakta seçim, parçanız üzerinde yapılan deneme kaynağıyla kesinleşir.
Kriter
Nasıl belirlenir?
Lazer gücü
Malzemeye, et kalınlığına ve istenen kaynak hızına göre
Kafa tipi
El tipi kafa ya da mikroskoplu nokta kaynak; parçanın büyüklüğüne ve erişimine göre
Tel besleme
Birleşimdeki boşluğa ve dolgu ihtiyacına göre
Koruyucu gaz
Malzemeye ve istenen dikiş görünümüne göre
Soğutma ve çalışma alanı
Güce ve çalışma süresine uygun chiller; lazer güvenliğine uygun kapalı alan
NET YANITLAR
Sık sorulan sorular
Lazer kaynak hangi malzemelerde kullanılır?+
Paslanmaz çelik, karbon çeliği, galvaniz, alüminyum ve bakır gibi metallerde kullanılır. Alüminyum ve bakır ışığı yansıttığı için daha dikkatli parametre ister. Tek pasoda hangi kalınlığa kadar kaynak yapılabileceği malzemeye ve lazer gücüne bağlıdır; bu yüzden parçanız üzerinde deneme kaynağı yapıyoruz.
Lazer kaynak makinesi neden güç kaybeder?+
En sık neden kaynak kafasındaki koruyucu camın kirlenmesi veya yanmasıdır; ışının bir kısmı camda kalır. Odak mesafesinin kayması, fiber kablonun aşırı bükülmesi, soğutma suyunun ısınması ve lazer kaynağının (source) yıpranması da güç düşüşüne yol açar. Kontrole en basitinden, koruyucu camdan başlanır.
Koruyucu cam neden yanar?+
Kaynak sıçrantısı ve duman camın yüzeyine yapışır; kirli nokta ışını emip ısınır ve camı çatlatır. Gaz akışının yetersiz olması, kafanın parçaya fazla yaklaştırılması ve kirli camla çalışmaya devam edilmesi en yaygın nedenlerdir. Koruyucu cam sarf malzemesidir; düzenli kontrol edilip değiştirilir.
Kaynak dikişinde gözenek neden oluşur?+
Yetersiz ya da yanlış koruyucu gaz, yüzeydeki yağ, boya, nem veya oksit, galvaniz kaplamanın buharlaşması ve fazla yüksek kaynak hızı gözenek oluşturur. Önce yüzey temizliği ve gaz akışı kontrol edilir, ardından güç ve hız ayarlanır.
Chiller alarmı ne anlama gelir?+
Chiller lazer kaynağını ve kaynak kafasını soğutur. Alarm çoğunlukla su seviyesinin düştüğünü, suyun ısındığını, filtrenin tıkandığını ya da akışın kesildiğini gösterir. Alarm sürerken çalışmaya devam etmek lazer kaynağına zarar verebilir; su seviyesi, ortam sıcaklığı ve filtre kontrol edilmeden makine çalıştırılmamalıdır.
Başka marka makinelere de servis veriyor musunuz?+
Evet. Ürettiğimiz makinelere ömür boyu teknik servis veriyoruz; diğer üreticilerin endüstriyel markalama ve kaynak lazerlerine de servis yapıyoruz. Parça ve onarım uygunluğunu model, seri numarası ve arıza belirtisini gördükten sonra söylüyoruz.