Malzemeyi, et kalınlığını ve birleşim tipini (alın, bindirme, köşe) birlikte inceliyoruz. Kaynak gücü ve hızı bu üçüne göre belirlenir: ince sacı delen bir ayar kalın parçada yetersiz nüfuziyet bırakabilir.
ÜRETİMİNİZE ÖZEL ÇÖZÜMLER
Uygulamaya Özel Lazer Kaynak
Birleştirme ve onarım ihtiyacını alaşım, parça geometrisi ve üretim süresiyle birlikte analiz edin.
Numunenizi Test EdelimKesin sistem seçimi numune testiyle belirlenir.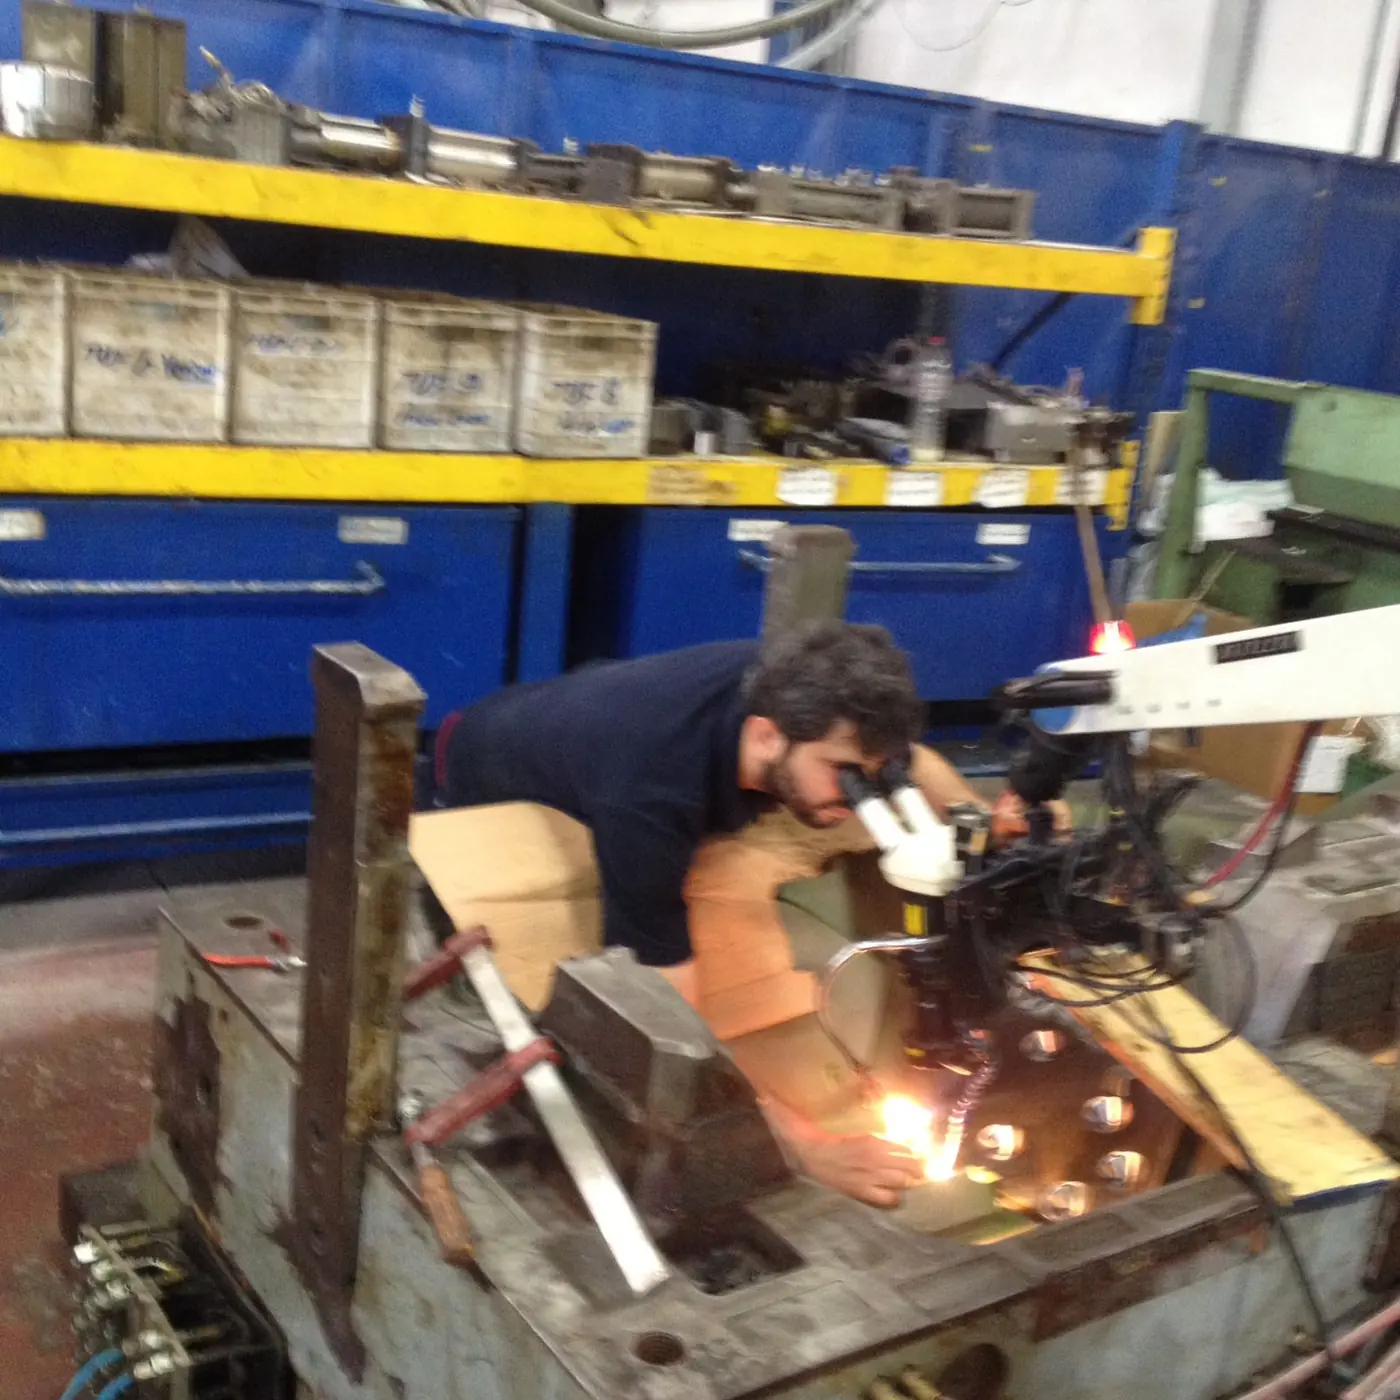
KISA YANIT
Uygulamada neleri değerlendiriyoruz?
Birleştirme ve onarım ihtiyacını alaşım, parça geometrisi ve üretim süresiyle birlikte analiz edin. Malzemeyi, et kalınlığını ve birleşim tipini (alın, bindirme, köşe) birlikte inceliyoruz. Kaynak gücü ve hızı bu üçüne göre belirlenir: ince sacı delen bir ayar kalın parçada yetersiz nüfuziyet bırakabilir.
Birleşim hazırlığı
İşlem parametreleri
Numune doğrulaması
Güvenli çalışma alanı
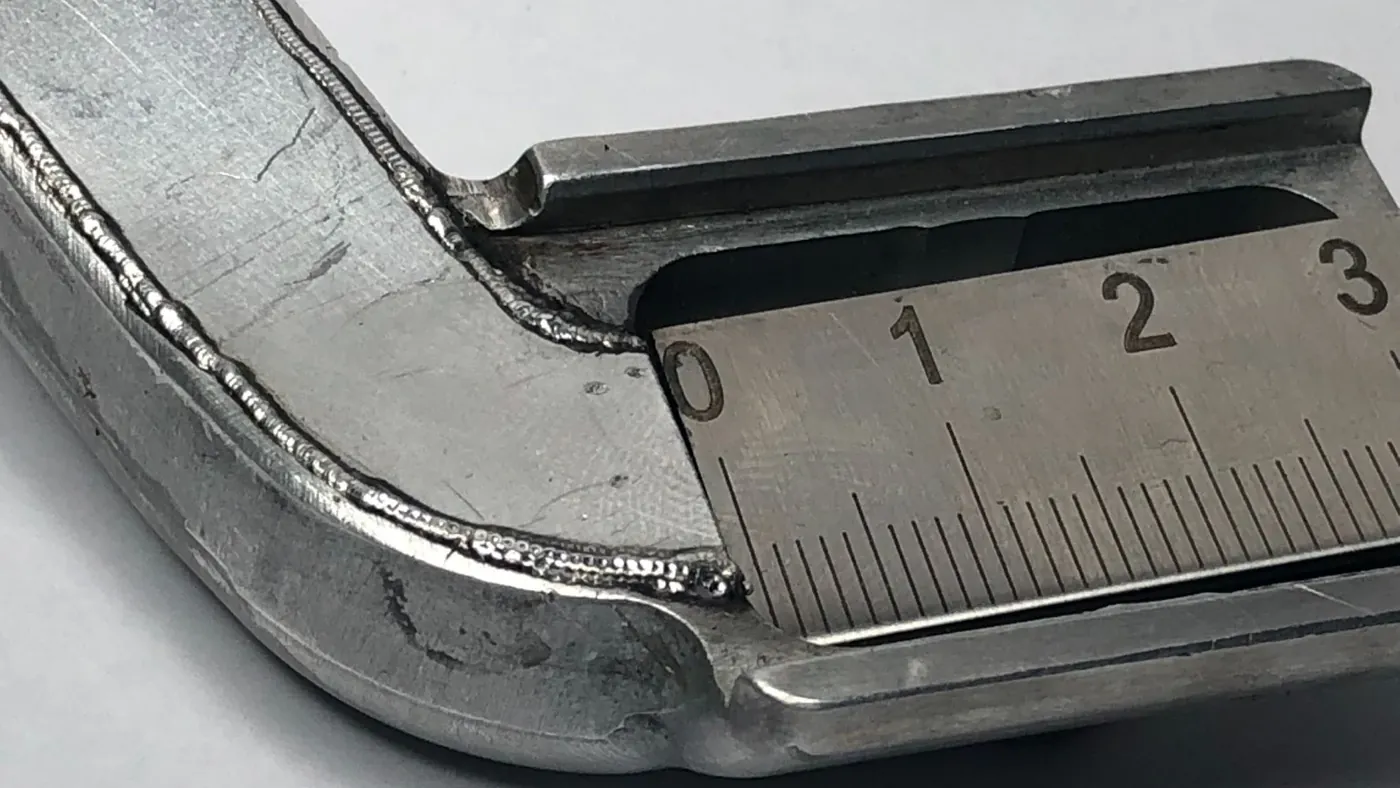
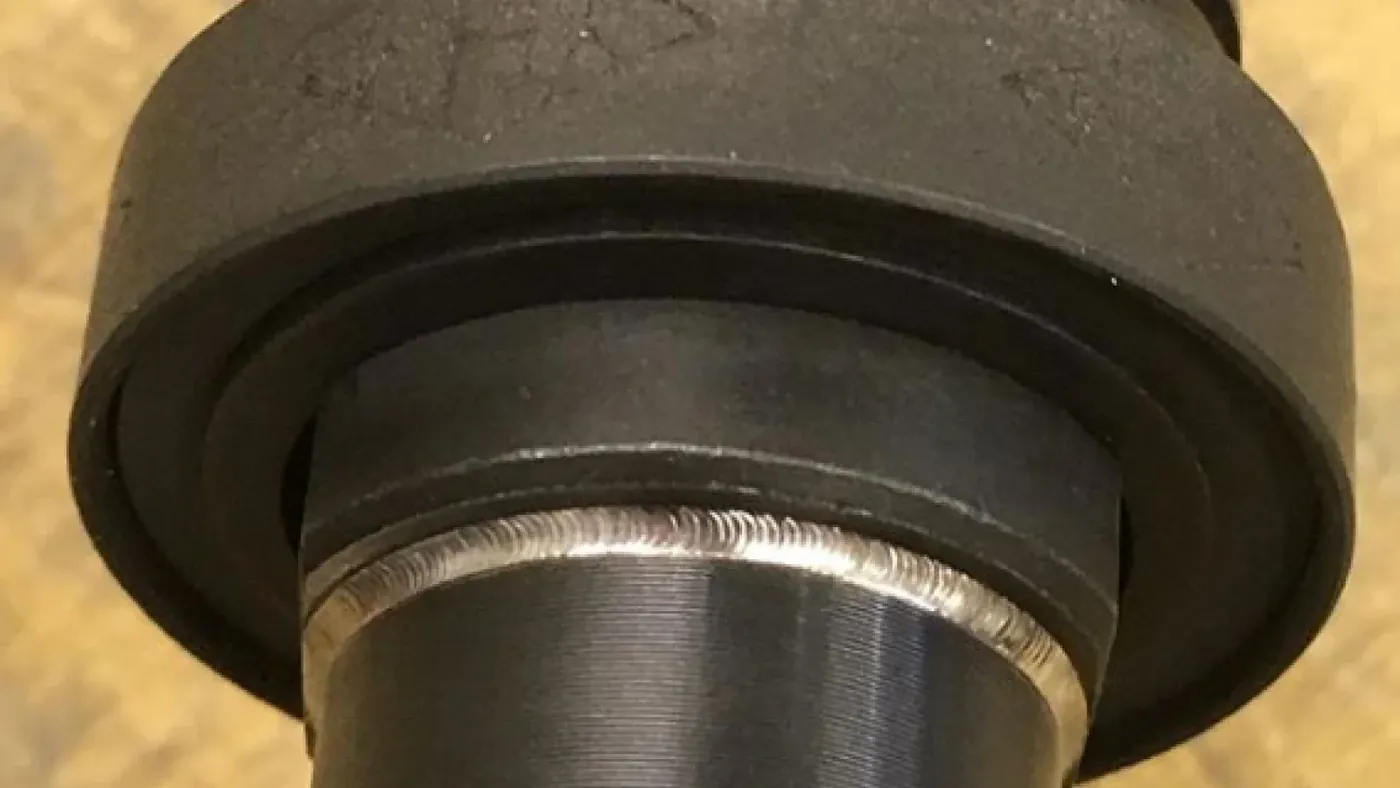
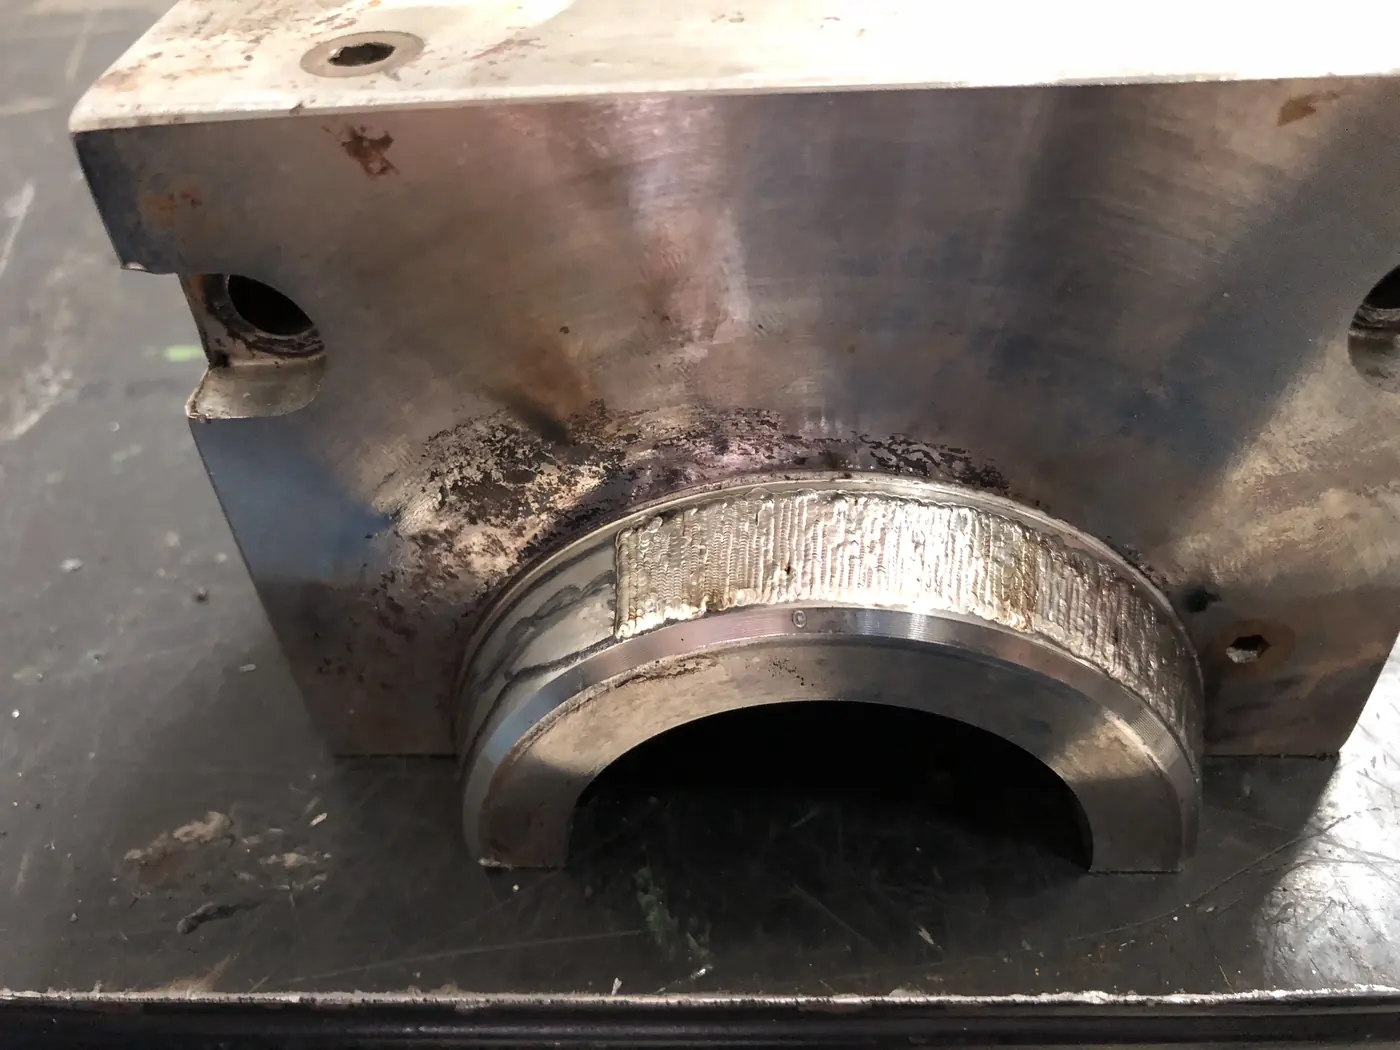
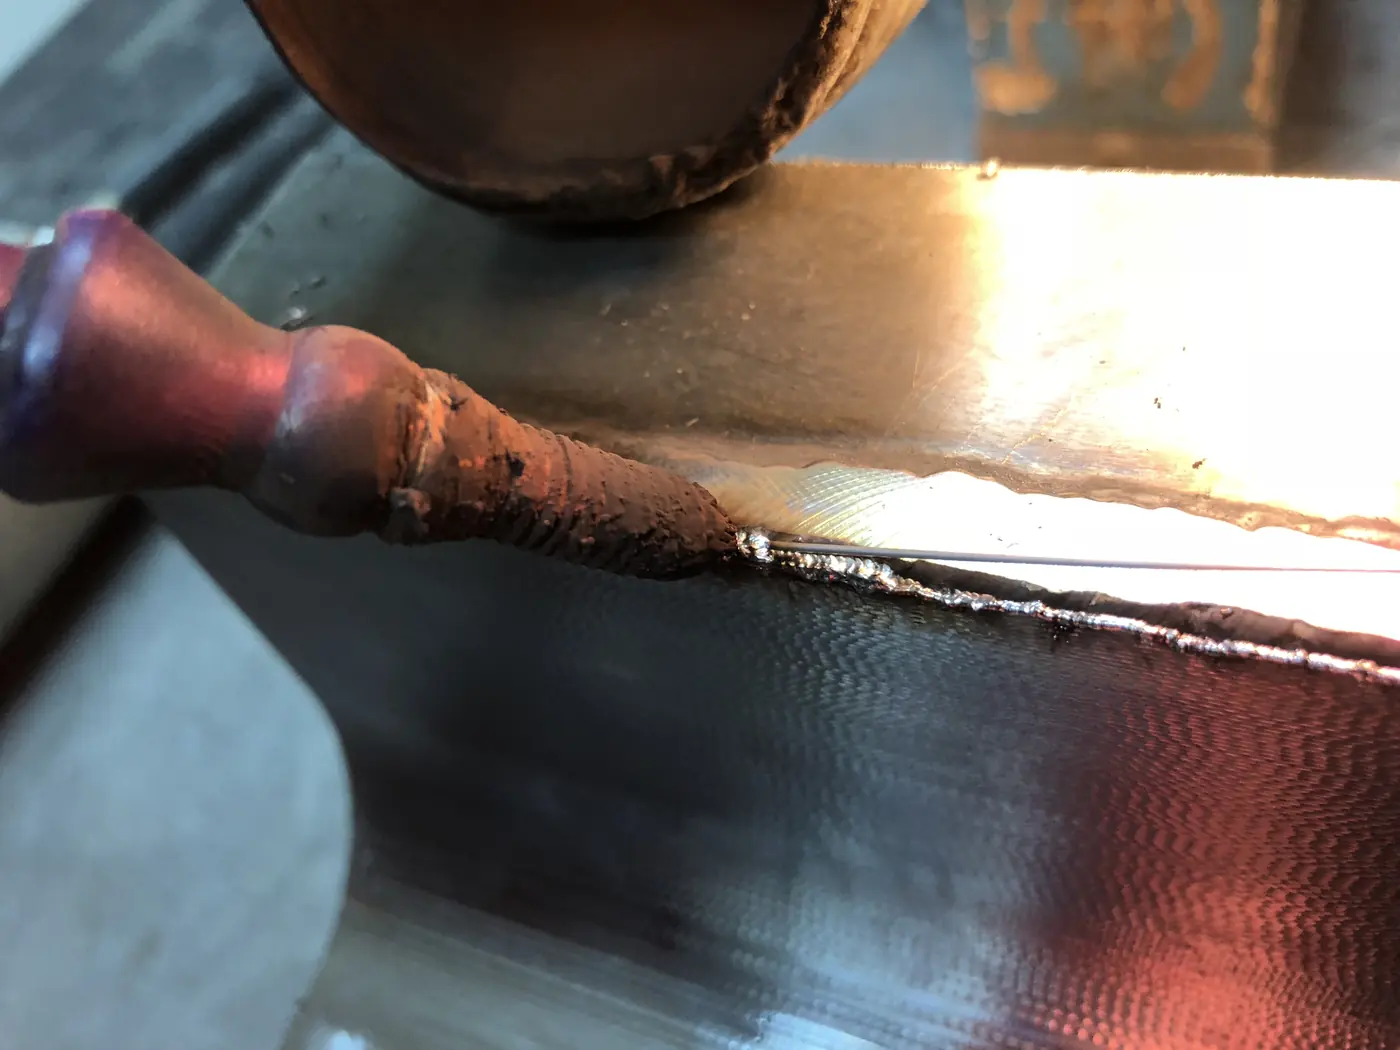
GERÇEK UYGULAMALAR
Atölyemizden ve sahadan örnekler
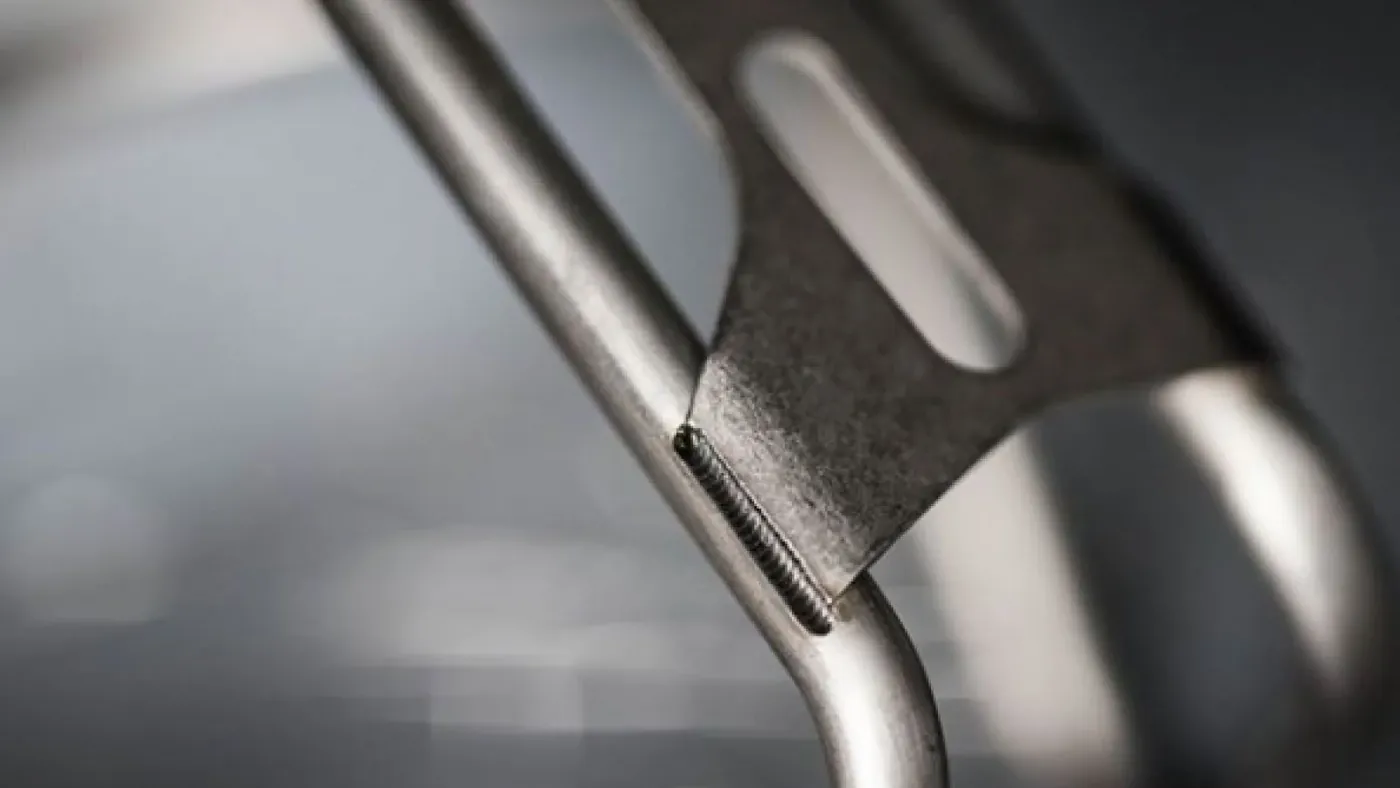
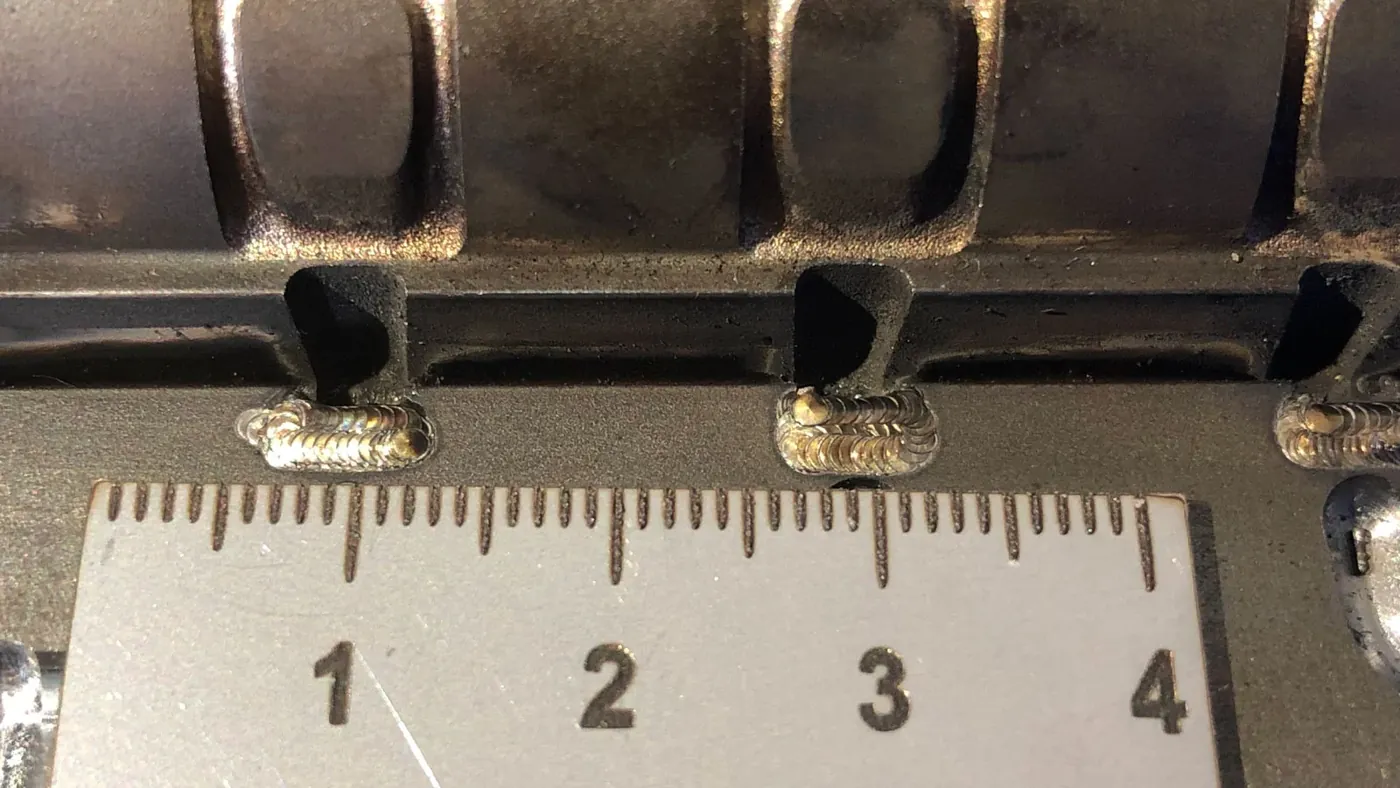
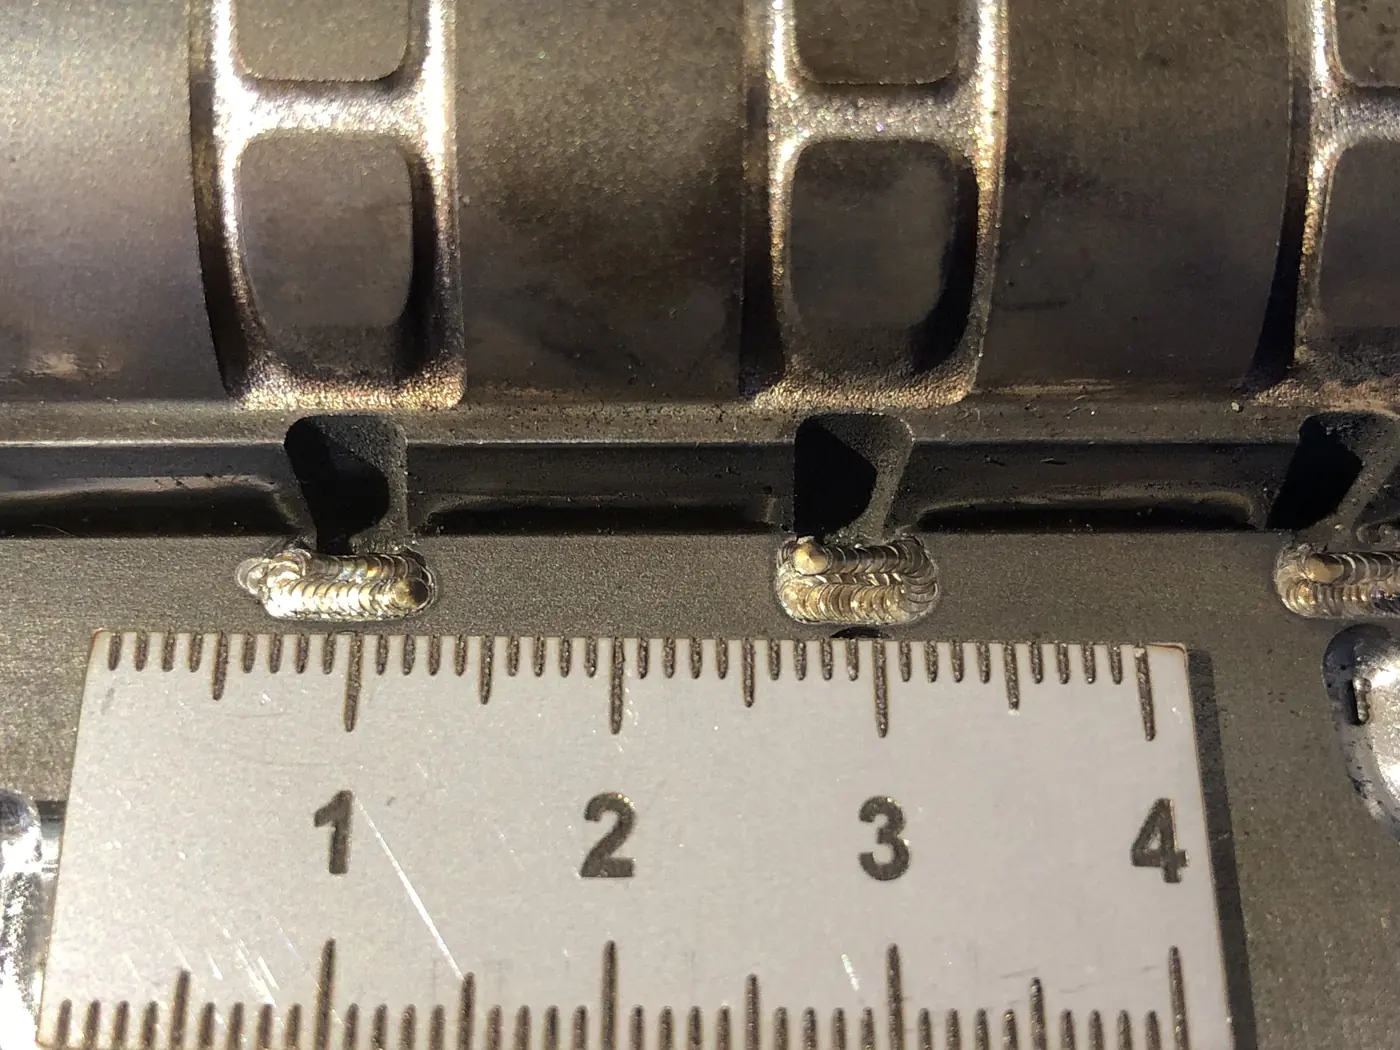
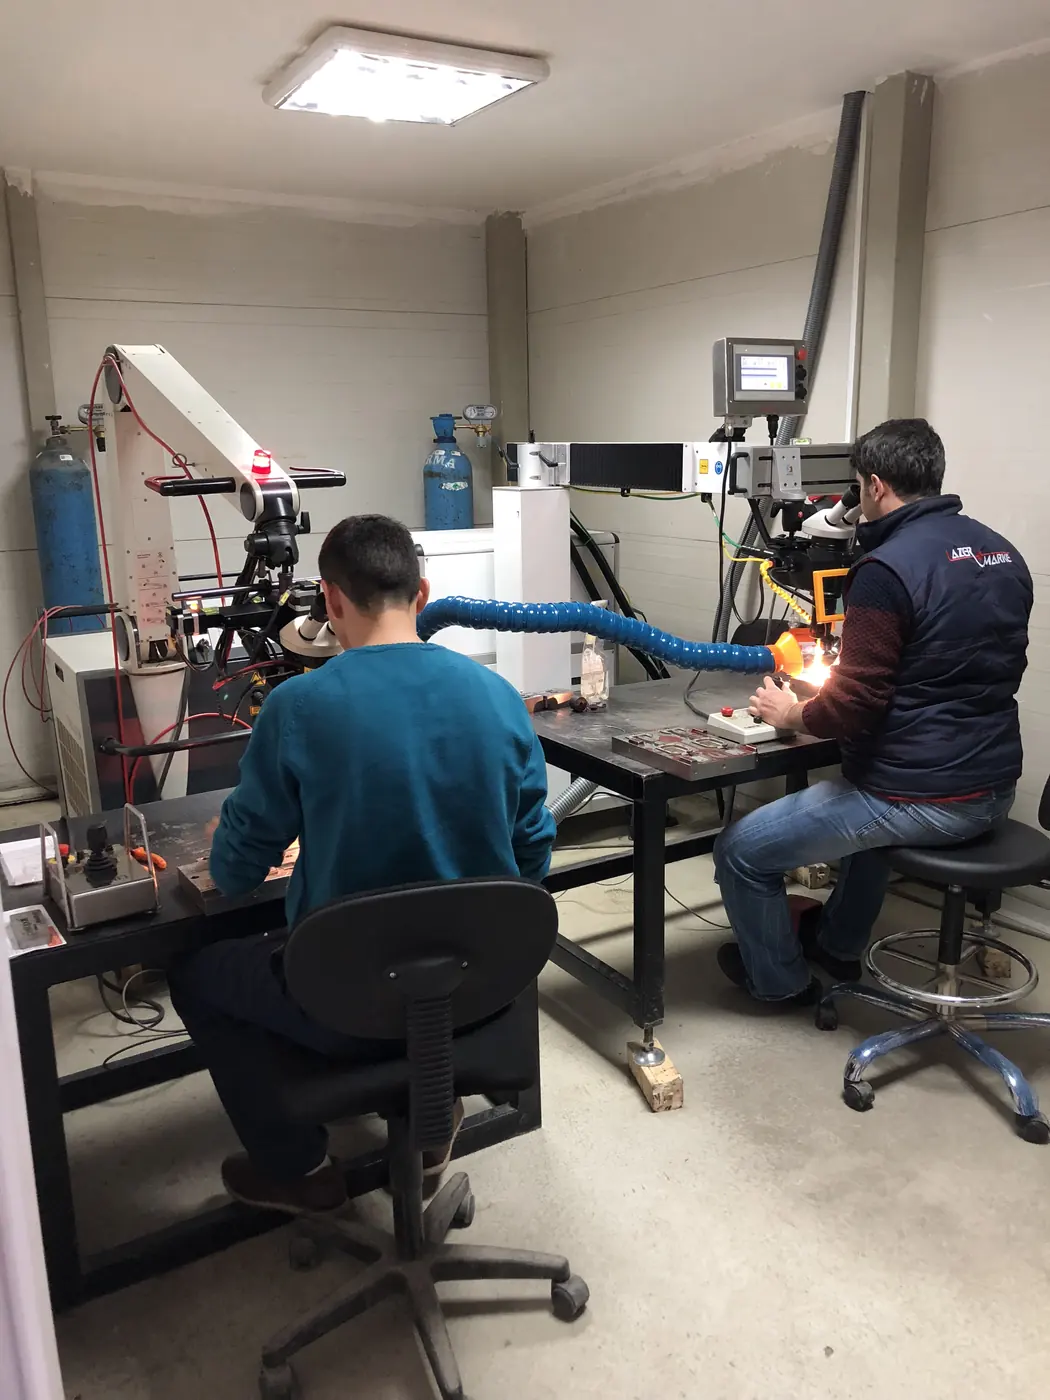
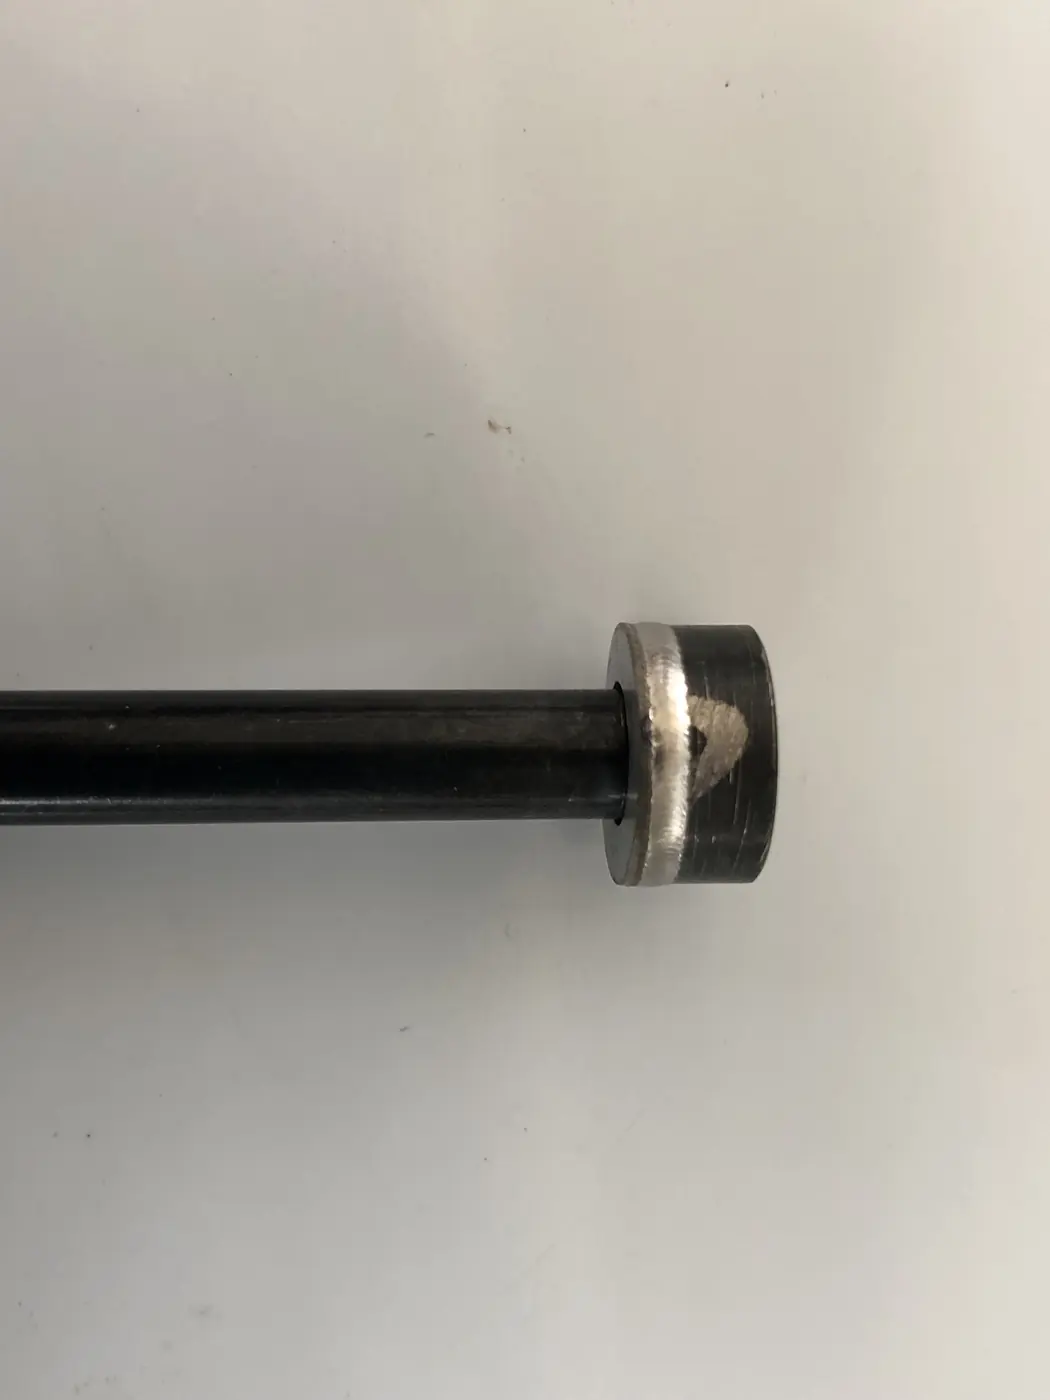
Lazer Market arşivinden; müşterilerimiz için yaptığımız numune ve işler.
TEKNİK DEĞERLENDİRME
Doğru sonuç, doğru koşullarla.
Tel gerekip gerekmediğini, koruyucu gazı ve kaynak kafasının parçaya erişimini kendi parçanız üzerinde deneyerek belirliyoruz. Birleşimde boşluk varsa tel, dolgu ve dikiş görünümü için belirleyicidir.
Isı girdisini, çarpılmayı ve dikişin arka yüzünü deneme kaynağında kontrol ediyoruz. Makineyle birlikte soğutma ünitesi (chiller), koruyucu cam stoku ve lazer güvenliğine uygun çalışma alanı da planlanır.
MAKİNEDEN DAHA FAZLASI
Hattınıza birlikte entegre ediyoruz.
İlk numuneden üretime kadar,
aynı teknik yaklaşım.
01
Analiz
Ürününüzü, hat hızını ve markalama ihtiyacını birlikte değerlendiriyoruz.
02
Numune testi
Gerçek parçanız üzerinde kontrastı, okunabilirliği ve işlem süresini test ediyoruz.
03
Hat entegrasyonu
Mekanik, otomasyon ve yazılımı üretim hattınıza uyarlıyoruz.
04
Kurulum + eğitim
Sahada devreye alıyor, operatörlerinizi eğitiyoruz.
NET YANITLAR
Sık sorulan sorular
Lazer kaynak hangi malzemelerde kullanılır?+
Paslanmaz çelik, karbon çeliği, galvaniz, alüminyum ve bakır gibi metallerde kullanılır. Alüminyum ve bakır ışığı yansıttığı için daha dikkatli parametre ister. Tek pasoda hangi kalınlığa kadar kaynak yapılabileceği malzemeye ve lazer gücüne bağlıdır; bu yüzden parçanız üzerinde deneme kaynağı yapıyoruz.
Lazer kaynak makinesi neden güç kaybeder?+
En sık neden kaynak kafasındaki koruyucu camın kirlenmesi veya yanmasıdır; ışının bir kısmı camda kalır. Odak mesafesinin kayması, fiber kablonun aşırı bükülmesi, soğutma suyunun ısınması ve lazer kaynağının (source) yıpranması da güç düşüşüne yol açar. Kontrole en basitinden, koruyucu camdan başlanır.
Koruyucu cam neden yanar?+
Kaynak sıçrantısı ve duman camın yüzeyine yapışır; kirli nokta ışını emip ısınır ve camı çatlatır. Gaz akışının yetersiz olması, kafanın parçaya fazla yaklaştırılması ve kirli camla çalışmaya devam edilmesi en yaygın nedenlerdir. Koruyucu cam sarf malzemesidir; düzenli kontrol edilip değiştirilir.
Kaynak dikişinde gözenek neden oluşur?+
Yetersiz ya da yanlış koruyucu gaz, yüzeydeki yağ, boya, nem veya oksit, galvaniz kaplamanın buharlaşması ve fazla yüksek kaynak hızı gözenek oluşturur. Önce yüzey temizliği ve gaz akışı kontrol edilir, ardından güç ve hız ayarlanır.
Chiller alarmı ne anlama gelir?+
Chiller lazer kaynağını ve kaynak kafasını soğutur. Alarm çoğunlukla su seviyesinin düştüğünü, suyun ısındığını, filtrenin tıkandığını ya da akışın kesildiğini gösterir. Alarm sürerken çalışmaya devam etmek lazer kaynağına zarar verebilir; su seviyesi, ortam sıcaklığı ve filtre kontrol edilmeden makine çalıştırılmamalıdır.
Başka marka makinelere de servis veriyor musunuz?+
Evet. Ürettiğimiz makinelere ömür boyu teknik servis veriyoruz; diğer üreticilerin endüstriyel markalama ve kaynak lazerlerine de servis yapıyoruz. Parça ve onarım uygunluğunu model, seri numarası ve arıza belirtisini gördükten sonra söylüyoruz.
DOĞRU SİSTEM, GERÇEK BİR TESTLE BAŞLAR.
Önce ürününüzde görelim.
Numunenizi test edelim, üretiminize uygun çözümü birlikte belirleyelim.
Ücretsiz Test Talep EtKendi ürününüz · Uygulamanıza özel değerlendirme